Oprava hlavy válců závisí ve velké míře na kvalitě dosedacích ploch. Různé typy těsnění navíc kladou na jejich obrábění rozdílné nároky. Ve spolupráci s techniky společnosti Elring jsme připravili přehled nejdůležitějších zásad, které je třeba při této opravě dodržovat.
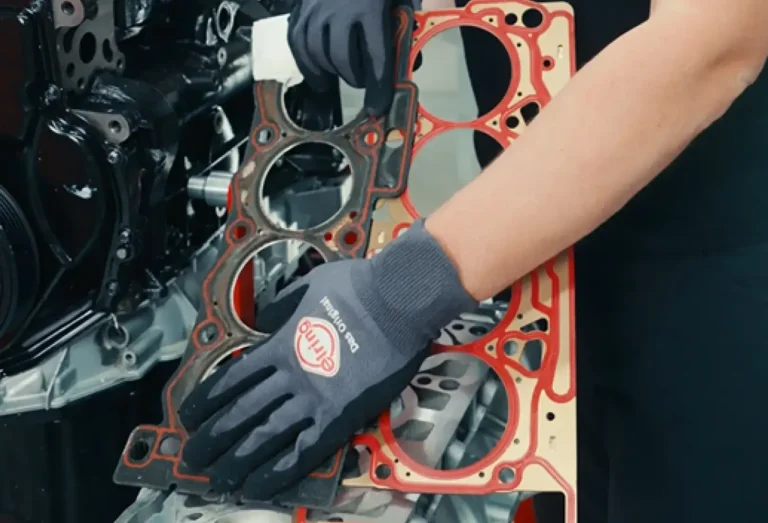
V minulosti se pro litinové bloky motoru používala těsnění hlavy válců především z měkkých materiálů. U současných motorů se však situace zásadně změnila. Dnešním standardem jsou těsnění z vícevrstvé oceli (MLS) nebo kovovoelastomerová těsnění, která kladou podstatně vyšší nároky na kvalitu povrchu.
Příčiny poškození hlavy válců
K poškození hlavy válců dochází z nejrůznějších příčin. Přehřátí nebo nerovnoměrné tepelné zatížení často způsobují deformaci hlavy a tím i nerovnost dosedací plochy. To může narušit utěsnění mezi hlavou válců a blokem motoru.
Následkem přehřátí nebo únavy materiálu mohou vzniknout také trhliny, které často vedou k úniku chladicí kapaliny nebo oleje. Funkci hlavy válců může negativně ovlivnit také opotřebení ventilových sedel, vedení ventilů a dosedacích ploch. U starších motorů se navíc na dosedacích plochách často vyskytuje koroze, která může spolehlivost utěsnění dále zhoršovat.
Postup při opravě
Oprava hlavy válců se skládá z několika stanovených pracovních kroků:
- Nejdříve sejměte hlavu válců z bloku motoru a kompletně ji rozeberte.
- Demontujte všechny součásti – ventily, vačkové hřídele, těsnění a šrouby.
- Poté hlavu válců důkladně očistěte od zbytků oleje, sazí a chladicí kapaliny. Důkladné vyčištění je nezbytné pro následné obrábění.
- Zkontrolujte hlavu válců, zda není poškozená, a úchylkoměrem nebo pravítkem ověřte rovinnost dosedací plochy. Deformace mohou způsobit netěsnosti.
Požadavky na kvalitu povrchu
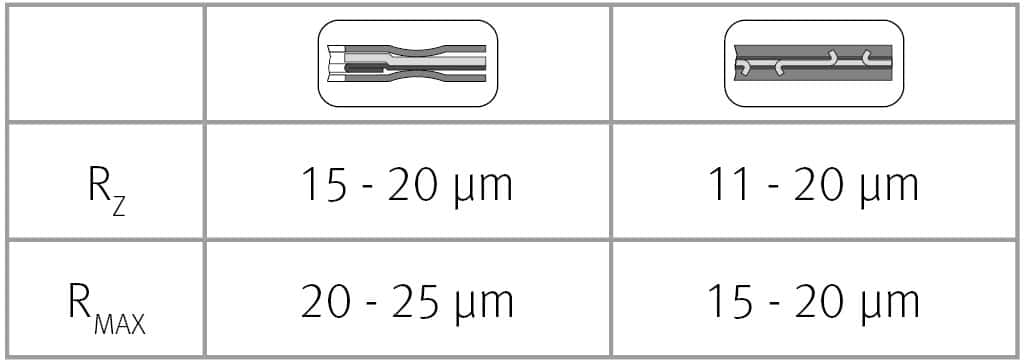
Těsnění hlavy válců z měkkých materiálů vyžadují poměrně drsný povrch, který zajistí mechanické spojení s těsnicím materiálem. Typické hodnoty drsnosti jsou Rz 15–20 µm, Rmax 20–25 µm a Wt 8–10 µm (Rz udává průměrnou hloubku drsnosti, Rmax největší jednotlivou hloubku drsnosti a Wt celkovou výšku profilu zvlnění povrchu). Takto upravený povrch umožňuje mechanické zakotvení těsnicího materiálu a tím zajišťuje spolehlivé utěsnění.
Moderní těsnění z vícevrstvé oceli
(MLS) naopak vyžadují výrazně jemnější povrch. Přípustné hodnoty jsou Rz do 11 µm a Rmax do 15 µm. V praxi však bývají skutečné hodnoty zpravidla výrazně nižší, protože vysoká drsnost je u těsnění MLS nežádoucí. Příliš drsný povrch může způsobit, že kovové vrstvy těsnění nebudou dostatečně těsnit.
Kovovoelastomerová těsnění vyžadují vyváženou strukturu povrchu. Povrch musí být dostatečně hladký, aby bylo zajištěno spolehlivé utěsnění, zároveň však musí mít jemné vroubkování pro správnou funkci těsnicích břitů. Doporučené hodnoty jsou Rz 11–20 µm, Rmax 15–20 µm a Wt 8–10 µm.
Obrábění dosedacích ploch pro těsnění MLS
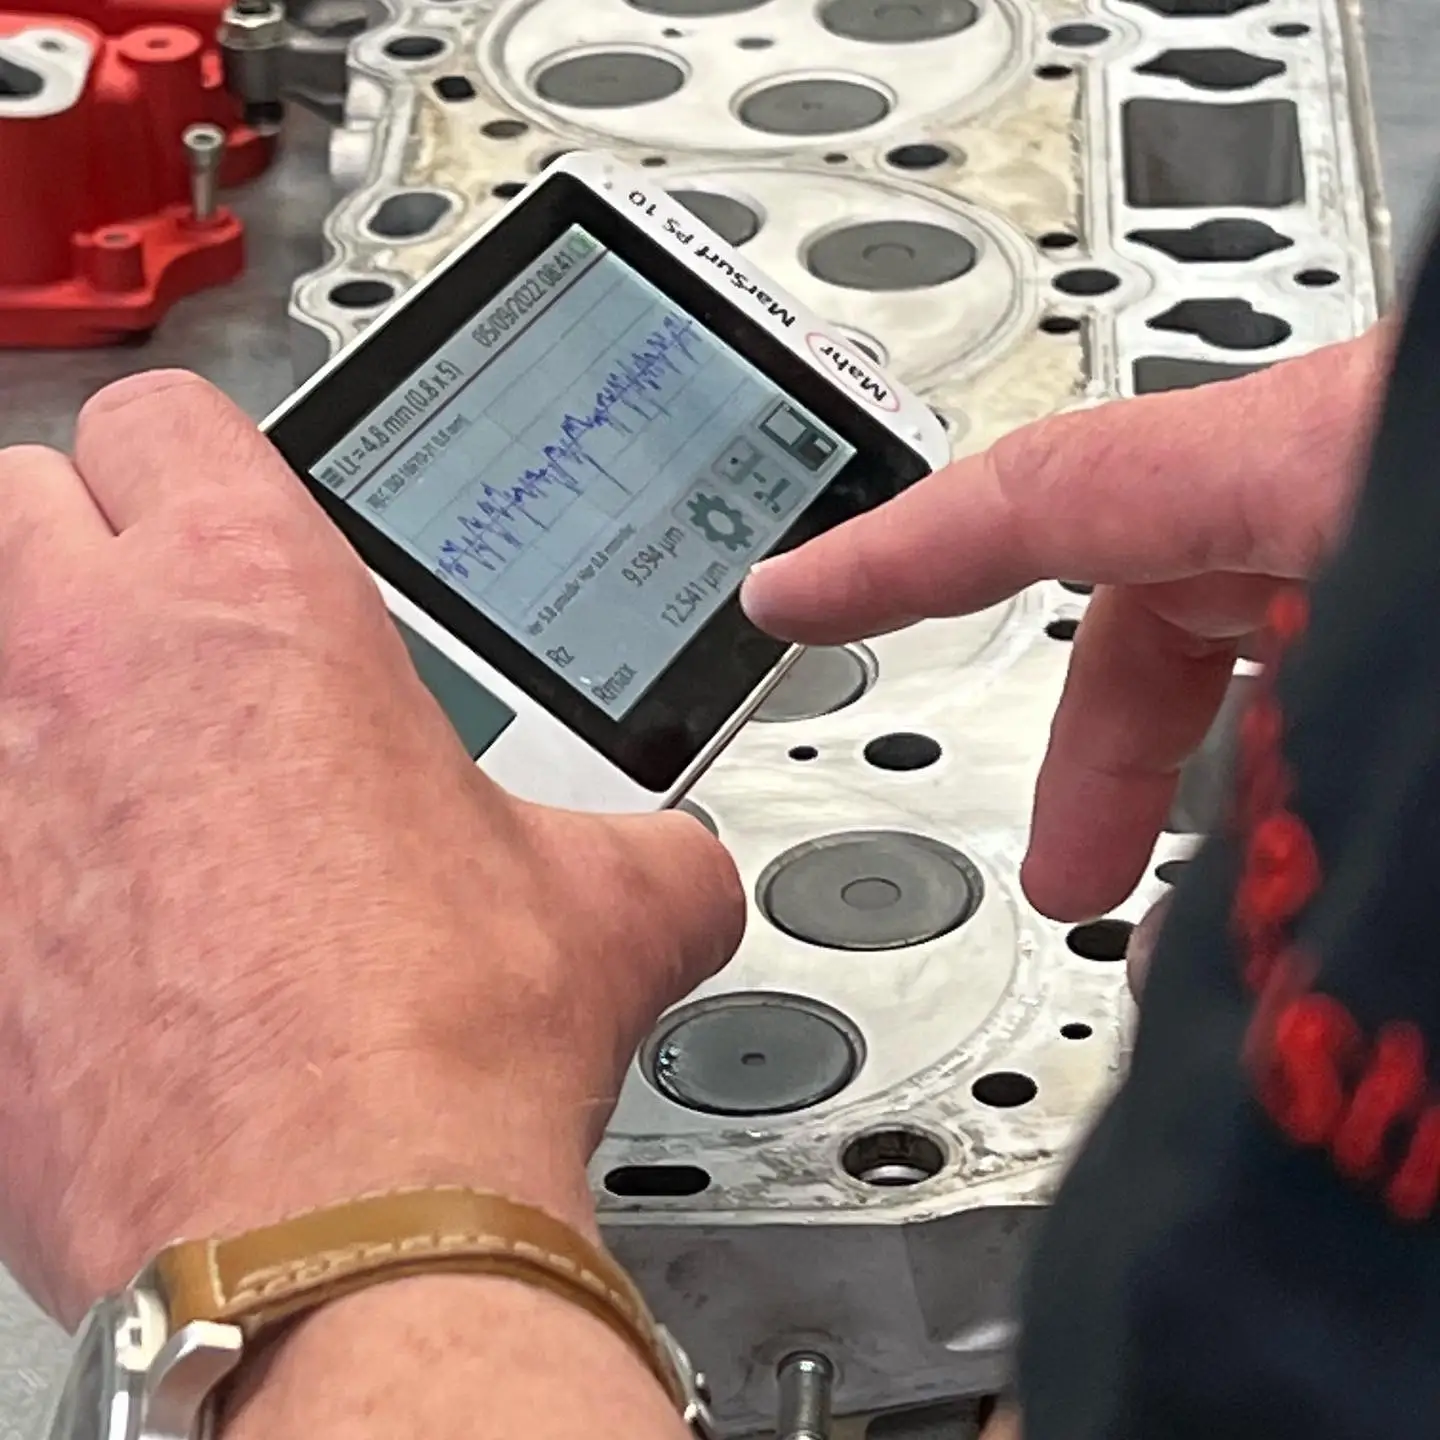
Při použití těsnění z vícevrstvé oceli je nezbytné správně opracovat dosedací plochy hlavy válců i bloku motoru. Obě plochy musí splňovat stejné požadavky na kvalitu povrchu, aby byl zajištěn potřebný přítlak v prolisech a těsnění spolehlivě těsnilo. I malé nerovnosti nebo odchylky v kvalitě povrchu mohou způsobit problémy. V krajním případě může i jediný škrábanec na dosedací ploše způsobit, že těsnicí prolis nebude spolehlivě fungovat. Opracovanou a vyrovnanou plochu proto pečlivě chraňte před poškozením, zejména během montáže.
Mýtus o měděném spreji
Používání měděného spreje nebo jiných těsnicích prostředků u těsnění MLS je nejen zbytečné, ale může být dokonce kontraproduktivní. Tyto prostředky nedokážou vyrovnat škrábance ani nedostatečnou kvalitu povrchu a v krajním případě mohou negativně ovlivnit funkci těsnění, protože tento typ je určený k montáži nasucho. Nanesením další vrstvy se naruší přesně definovaná funkce těsnicích vrstev, což může způsobit netěsnost.
Vliv materiálu na obrábění
Důležitou roli hraje také materiál bloku motoru. Zatímco dříve používané litinové bloky byly natolik robustní, že snášely hrubší obrábění, moderní materiály (například hliník a slitiny hliníku s křemíkem) vyžadují přesnější opracování. Mikroskopická vydrolení materiálu nebo stopy po broušení mohou způsobit závady. Kvalitu povrchu proto vždy zkontrolujte vhodným přístrojem na měření drsnosti. Posouzení pouhým pohmatem současným požadavkům nestačí.
Vyrovnání dosedací plochy
Je-li dosedací plocha hlavy válců deformovaná, je nutné obráběním odebrat tenkou vrstvu materiálu, aby byla plocha opět rovná. Podle rozsahu deformace a požadované kvality povrchu lze použít rovinné frézování, rovinné broušení nebo lapování. Úběr materiálu musí být co nejmenší, aby nedošlo k nadměrné změně geometrie hlavy válců.
Dále opravte nebo vyměňte opotřebená ventilová sedla, aby bylo zajištěno správné utěsnění ventilů. Zkontrolujte také vedení ventilů a v případě potřeby je vyměňte.
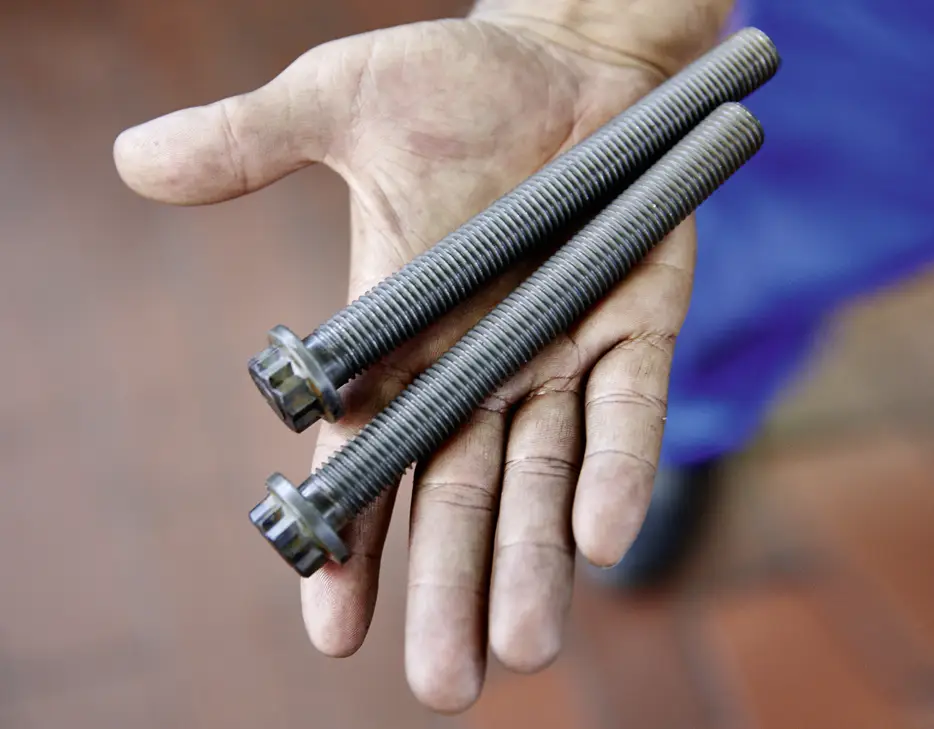
Po dokončení obrábění namontujte podle pokynů výrobce hlavu válců s novým těsněním. Šrouby hlavy válců utahujte v předepsaném pořadí a předepsaným utahovacím momentem, aby nedošlo ke vzniku nežádoucího pnutí a deformacím.
Jak předejít chybám při montáži
Nesprávná montáž, například chybné utažení šroubů nebo opětovné použití starých dílů, může způsobit problémy. Těsnění proto vždy nahraďte novým, kvalitním a při montáži dodržujte pokyny výrobce.